
 Sep 17, 2026
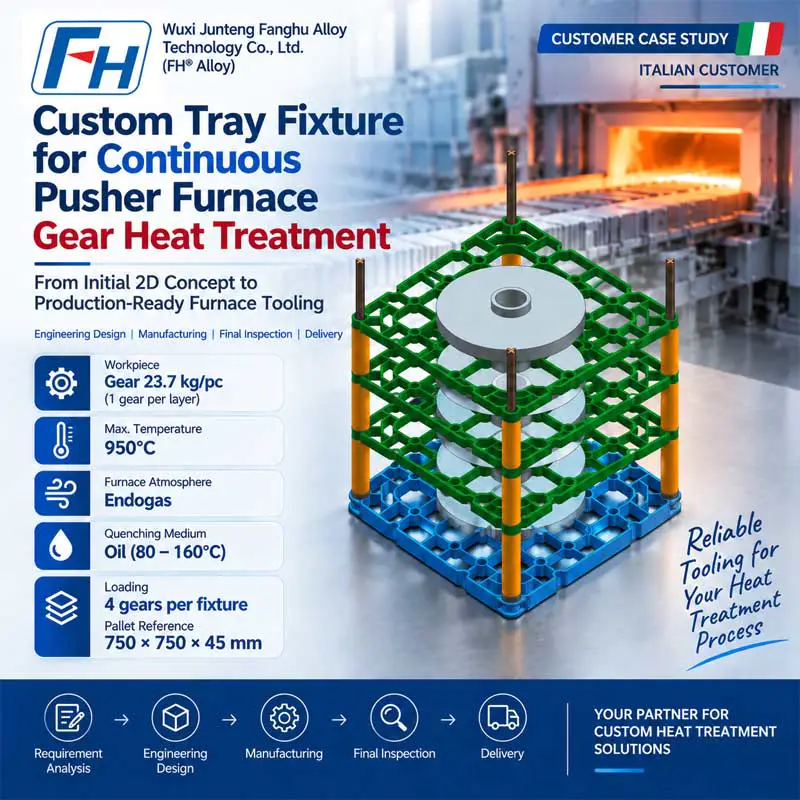
Sistema de fijación de bandeja personalizado para tratamiento térmico de engranajes de horno de empuje continuo
Estudio de caso de cliente | Diseño de ingeniería, aprobación de planos, fabricación y entrega
Productoo: Sistema de fijación de bandeja de tratamiento térmico personalizado
Tipo de horno: Horno de empuje continuo
Aplicación: Tratamiento Químico-Térmico de Engranajes
Atmósfera del horno: endogas
Temperatura máxima: 950°C
Medio de enfriamiento: Aceite, 80–160°C
Pieza de trabajo: Engranaje, aprox. 23,7 kg/ud.
Cargando: 4 marchas por accesorio
Referencia de bandeja inicial: 750 × 750 × 45 milímetros
Carga / Descarga: manuales
Cantidad preliminar: 40 juegos
Fabricante: Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (aleación FH®)
Descripción general del proyecto
FH® Alloy recibió una consulta sobre un sistema de fijación de bandeja de tratamiento térmico personalizado para ser utilizado en un horno de empuje continuo para el tratamiento químico-térmico de engranajes.
El cliente tenía un concepto inicial en 2D y un boceto de aplicación, pero los dibujos no estaban lo suficientemente completos para la producción directa.
En cambio, le pidieron a FH® Alloy que utilizara nuestra experiencia en herramientas de hornos para determinar y optimizar:
Se requería un dibujo de ingeniería completo para que el usuario final del cliente lo revisara y aprobara antes de la producción.
Después de la evaluación técnica, FH® Alloy completó el diseño del accesorio, preparó los dibujos requeridos, procedió con la fabricación después de la aprobación, realizó la inspección de calidad final y entregó las herramientas terminadas.
Por lo tanto, este proyecto implicó mucho más que una simple fabricación para imprimir.
Fue un completo:
Revisión de la aplicación → Diseño de ingeniería → Aprobación de dibujo → Fabricación → Inspección → Entrega
Condiciones de operación del cliente
El cliente proporcionó información detallada sobre el tratamiento térmico para respaldar el diseño del dispositivo.
| Artículo | Requisito del cliente |
| Tipo de horno | Horno de empuje continuo |
| Proceso | Tratamiento Químico-Térmico |
| Atmósfera del horno | endogas |
| Temperatura máxima | 950°C |
| Medio de enfriamiento | Petróleo |
| Petróleo Temperature | 80–160°C |
| Pieza de trabajo principal | engranaje |
| engranaje Weight | Aprox. 23,7 kg/ud. |
| engranajes per Fixture | 4 piezas |
| Referencia de bandeja inicial | 750 × 750 × 45 milímetros |
| Método de carga | manuales |
| Método de descarga | manuales |
| Cantidad preliminar | Aprox. 40 juegos |
Estos parámetros formaron la base del diseño de ingeniería de FH® Alloy.
El cliente necesitaba más que un dibujo 2D
Una de las características clave de este proyecto fue que el cliente ya tenía un boceto básico, pero aún necesitaba FH® Alloy para desarrollar el diseño completo del accesorio listo para producción.
El cliente solicitó específicamente a FH® Alloy que utilizara nuestra experiencia práctica en suministro para determinar una configuración adecuada para:
A continuación, era necesario enviar el dibujo de ingeniería completo al cliente para su aprobación.
Esto es diferente de la producción OEM convencional, donde el proveedor simplemente sigue un dibujo finalizado.
Para este proyecto, FH® Alloy participó directamente en la etapa de ingeniería.
Desafío de ingeniería
Las herramientas tenían que funcionar de forma fiable en varias condiciones exigentes.
1. Operación del horno de empuje continuo
En un horno de empuje, las bandejas y los accesorios se mueven repetidamente a través de la línea del horno.
Por lo tanto, las herramientas deben considerar:
La estructura debe ser adecuada no sólo para altas temperaturas, sino también para ciclos de producción repetidos.
2. Carga de engranajes
Cada equipo procesado pesaba aproximadamente:
23,7 kilogramos
El cliente pretendía cargar:
4 marchas por accesorio
Esto significaba que el peso básico de la pieza era aproximadamente:
94,8 kg por unidad de carga
antes de considerar el peso del propio dispositivo.
Por lo tanto, FH® Alloy necesitaba evaluar las posiciones de soporte y la estructura de la bandeja para que los engranajes pudieran cargarse de forma segura y distribuir el peso de manera efectiva.
3. Atmósfera de endogas de 950°C
El aparato estaba destinado al tratamiento químico-térmico a temperaturas de hasta:
950°C
en una atmósfera de endogas.
A esta temperatura, las herramientas del horno deben mantener una resistencia a altas temperaturas y una estabilidad dimensional adecuadas durante los ciclos de producción repetidos.
Por lo tanto, el material de fundición y las secciones estructurales debían seleccionarse juntos y no de forma independiente.
4. Enfriamiento con aceite a 80–160 °C
Después del tratamiento térmico, las herramientas se exponen a condiciones de enfriamiento con aceite.
El cliente especificó un rango de temperatura del aceite de:
80–160°C
Este gran cambio de temperatura desde el funcionamiento del horno hasta el enfriamiento crea tensión térmica en las herramientas.
Por esta razón, FH® Alloy consideró:
durante la etapa de ingeniería.
Estructura de accesorios propuesta
Según el concepto inicial del cliente, un sistema de bastidor incluía varios componentes clave.
Estos incluyeron:
Bandejas Base
La referencia inicial del cliente indicaba un tamaño de bandeja de aproximadamente:
750 × 750 × 45 milímetros
FH® Alloy revisó la geometría de la bandeja de acuerdo con la carga del engranaje y las condiciones del horno.
Guías verticales
El concepto de rack inicial incluía:
4 guías verticales
Estas guías ayudan a mantener la posición relativa de los componentes del dispositivo apilados y soportan la disposición general durante la carga y el funcionamiento del horno.
Bujes intermedios
El concepto del cliente incluía:
12 casquillos intermedios
FH® Alloy evaluó la disposición de los casquillos junto con los soportes verticales y la estructura de la bandeja para garantizar un montaje y espaciado prácticos.
Optimización para carga y descarga manual
El cliente indicó específicamente que los accesorios se cargarían y descargarían manualmente.
Este fue un importante aporte de diseño.
Por lo tanto, las herramientas debían considerar no solo el rendimiento del horno, sino también la usabilidad del operador.
Aleación FH® revisada:
El objetivo era proporcionar suficiente resistencia estructural sin dificultar innecesariamente el proceso de carga.
Soporte de selección de materiales
El cliente también pidió a FH® Alloy que recomendara un material de fundición adecuado según nuestra experiencia.
Para herramientas de tratamiento térmico, la selección de materiales debe considerar:
Por lo tanto, FH® Alloy evaluó el material junto con el diseño final en lugar de tratar la elección del material como una decisión de compra separada.
Este tipo de soporte de ingeniería es especialmente importante cuando un cliente tiene datos del proceso pero aún no ha finalizado las especificaciones de las herramientas del horno.
Desde el boceto inicial hasta el dibujo de ingeniería completo
El cliente solicitó que FH® Alloy proporcionara dibujos para su aprobación técnica antes de la producción.
Por lo tanto, el flujo de trabajo del proyecto fue:
Concepto 2D del cliente / Datos operativos
↓
Análisis de procesos y cargas
↓
Desarrollo de estructuras de bandejas y estantes
↓
Optimización de guías y bujes
↓
Evaluación de materiales
↓
Dibujo de ingeniería completo
↓
Revisión del cliente/usuario final
↓
Aprobación de producción
Esta etapa de aprobación redujo el riesgo de malentendidos antes de la fabricación y aseguró que las herramientas de producción coincidieran con los requisitos de la aplicación del cliente.
Confianza del cliente en la capacidad de ingeniería de FH® Alloy
Una parte importante de este proyecto fue la expectativa del cliente de que FH® Alloy aportara experiencia en ingeniería en lugar de solo proporcionar una cotización.
El cliente nos pidió específicamente que le ayudáramos a seleccionar:
También expresaron su confianza en la experiencia de FH® Alloy en el suministro de herramientas para tratamiento térmico y solicitaron nuestros dibujos de ingeniería para la aprobación técnica de sus clientes.
Esto demuestra el papel que FH® Alloy puede desempeñar como socio de ingeniería y fabricación, en lugar de simplemente como proveedor de componentes.
Fabricación
Una vez aprobados el diseño y los dibujos, FH® Alloy procedió con la producción del sistema de fijación.
Fabricación was carried out according to the final engineering drawings, with particular attention to:
Para un sistema de múltiples componentes como este, el control dimensional es especialmente importante porque todas las piezas deben trabajar juntas durante la carga y el funcionamiento del horno.
Inspección de calidad final
Antes del envío, FH® Alloy llevó a cabo una inspección final de las herramientas terminadas.
El control de calidad incluyó:
Inspección dimensional
Verificar las dimensiones principales con los planos de producción aprobados.
Inspección estructural
Inspección de bandejas, guías, soportes y componentes de conexión.
Compatibilidad de ensamblaje
Confirmar que los componentes individuales encajaron correctamente como un sistema de bastidor completo.
Conformidad del dibujo
Verificar que los productos terminados coincidieran con el diseño de ingeniería aprobado por el cliente.
Una vez que los productos pasaron la inspección final, se prepararon para su envío.
Especificaciones del proyecto
| Artículo | Especificación |
| Product | Sistema de fijación de bandeja de tratamiento térmico |
| Tipo de horno | Horno de empuje continuo |
| Solicitud | Tratamiento Químico-Térmico de Engranajes |
| atmósfera | endogas |
| Temperatura máxima | 950°C |
| Apagar | Petróleo |
| Apagar Oil Temperature | 80–160°C |
| engranaje Weight | Aprox. 23,7 kg/ud. |
| Cargando | 4 marchas por accesorio |
| Carga de la pieza de trabajo | Aprox. 94,8 kg por aparato |
| Referencia de bandeja inicial | 750 × 750 × 45 milímetros |
| Cargando / Unloading | manuales |
| Componentes principales | Trays Guías verticales Bujes intermedios |
| Cantidad preliminar | Aprox. 40 juegos |
| Estado del dibujo | Concepto inicial proporcionado por el cliente; dibujos completos desarrollados por FH® Alloy |
| Alcance del proyecto | Diseño → Aprobación → Producción → Inspección → Entrega |
Aspectos destacados del proyecto
Ingeniería más allá de la construcción para imprimir
El cliente tenía un concepto 2D inicial, pero FH® Alloy fue responsable de desarrollar los planos completos de herramientas listas para producción.
Diseñado en torno a condiciones de proceso reales
El diseño del aparato consideró:
950°C endogas Oil Quenching Gear Load manuales Handling
en lugar de simplemente seguir dimensiones externas.
Sistema de bastidor completo
En el proyecto no sólo participaron bandejas, sino también:
Aprobación del cliente antes de la producción
FH® Alloy proporcionó dibujos técnicos completos para que el cliente y el usuario final los revisen antes de la fabricación.
Ejecución completa del proyecto
El proyecto cubrió:
Diseño de ingeniería → Aprobación de dibujo → Fabricación → Inspección final → Entrega
¿Por qué elegir la aleación FH® para herramientas de horno de empuje?
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (aleación FH®) designs and manufactures customized furnace tooling for industrial heat treatment applications, including:
Podemos trabajar desde:
¿Necesita un accesorio diseñado a partir de las condiciones de su proceso?
No necesariamente necesita un plano de herramientas completo antes de comunicarse con FH® Alloy.
Para la evaluación de ingeniería, puede proporcionar:
Entonces, FH® Alloy puede soportar:
Revisión de la aplicación → Diseño de accesorios → Dibujo completo → Fabricación → Inspección → Entrega
Acerca de la aleación FH®
Wuxi Junteng Fanghu Alloy Technology Co., Ltd. (aleación FH®) specializes in customized heat treatment fixtures and high-temperature alloy components for industrial furnace applications.
Nuestras capacidades cubren el diseño de ingeniería, la fundición de aleaciones resistentes al calor, el mecanizado, el ensamblaje y la producción personalizada de herramientas para hornos.
Diseño de ingeniería | Fabricación personalizada | Soluciones de hornos de tratamiento térmico
 Post reciente

Centrarse en diseñar y fabricar piezas de acero de aleación desde 2006
 Tel: 0510-83310100
 Dirección:info@alloy-casting.com
 Dirección de la oficina: Room 1105,Building 6, Jiaye Wealth Center,Wuxi, Jiangsu, P.R.China P.C.:214000.
 Privacidad

 English
 Español
 italiano
 Deutsch
 0086-13338774804
